O szablonie dokumentu
OEE & TAK – Efektywność maszyn 2026/2027 to praktyczny pakiet dokumentów dla kierowników produkcji, firm produkcyjnych, operatorów maszyn i specjalistów ds. jakości, którzy chcą analizować sposób wykorzystania zaplanowanego czasu produkcji. Otrzymasz profesjonalny kalkulator OEE w programie Excel z rejestrem zmian, logiem przestojów, rejestrem maszyn, śledzeniem działań naprawczych oraz przejrzystym pulpitem nawigacyjnym (dashboard). Ponadto pakiet zawiera edytowalne szablony Word oraz pliki PDF gotowe do druku, przeznaczone do raportów zmianowych, procedur pomiarowych i instrukcji dla użytkowników.
79 SEK, zakup jednorazowy. Brak opłat abonamentowych. Narzędzie działa offline w kompatybilnym oprogramowaniu, ale nie stanowi połączenia z maszynami, systemu MES ani automatycznego systemu alarmowego lub bezpieczeństwa.
Wersja 1.0 – na rok 2026/2027. Zasady obliczeń zostały sprawdzone z publicznymi przewodnikami OEE oraz szwedzkim wyjaśnieniem metody TAK. Szablony są ogólnymi narzędziami pracy, a nie certyfikowanym rozwiązaniem pomiarowym czy oceną bezpieczeństwa maszyn. Teksty norm ISO ani domniemana certyfikacja ISO nie są częścią pakietu.
Co zawiera pakiet
| Dokument lub narzędzie | Zawartość | Format |
|---|---|---|
| Procedura pomiarowa OEE/TAK | Definicje, zakresy, odpowiedzialność, metoda pomiaru, punkty kontrolne i zarządzanie wersjami. | Word + PDF |
| Protokół zmianowy & przestoje | ID zmiany, dane czasowe, wielkości produkcji, przyczyny przestojów, kontrola obliczeń i zatwierdzone ulepszenia. | Word + PDF |
| Osobna instrukcja obsługi | Instrukcja krok po kroku do wszystkich arkuszy Excel, realistyczny przykład obliczeń, jakość danych, pułapki, lista kontrolna i źródła. | Word + PDF |
| OEE – Shift Working Sheet (English) | Uzupełniający arkusz pracy zmianowej w języku angielskim dla personelu w szwedzkich zakładach – nie jest to pełne tłumaczenie wszystkich dokumentów. | Word + PDF |
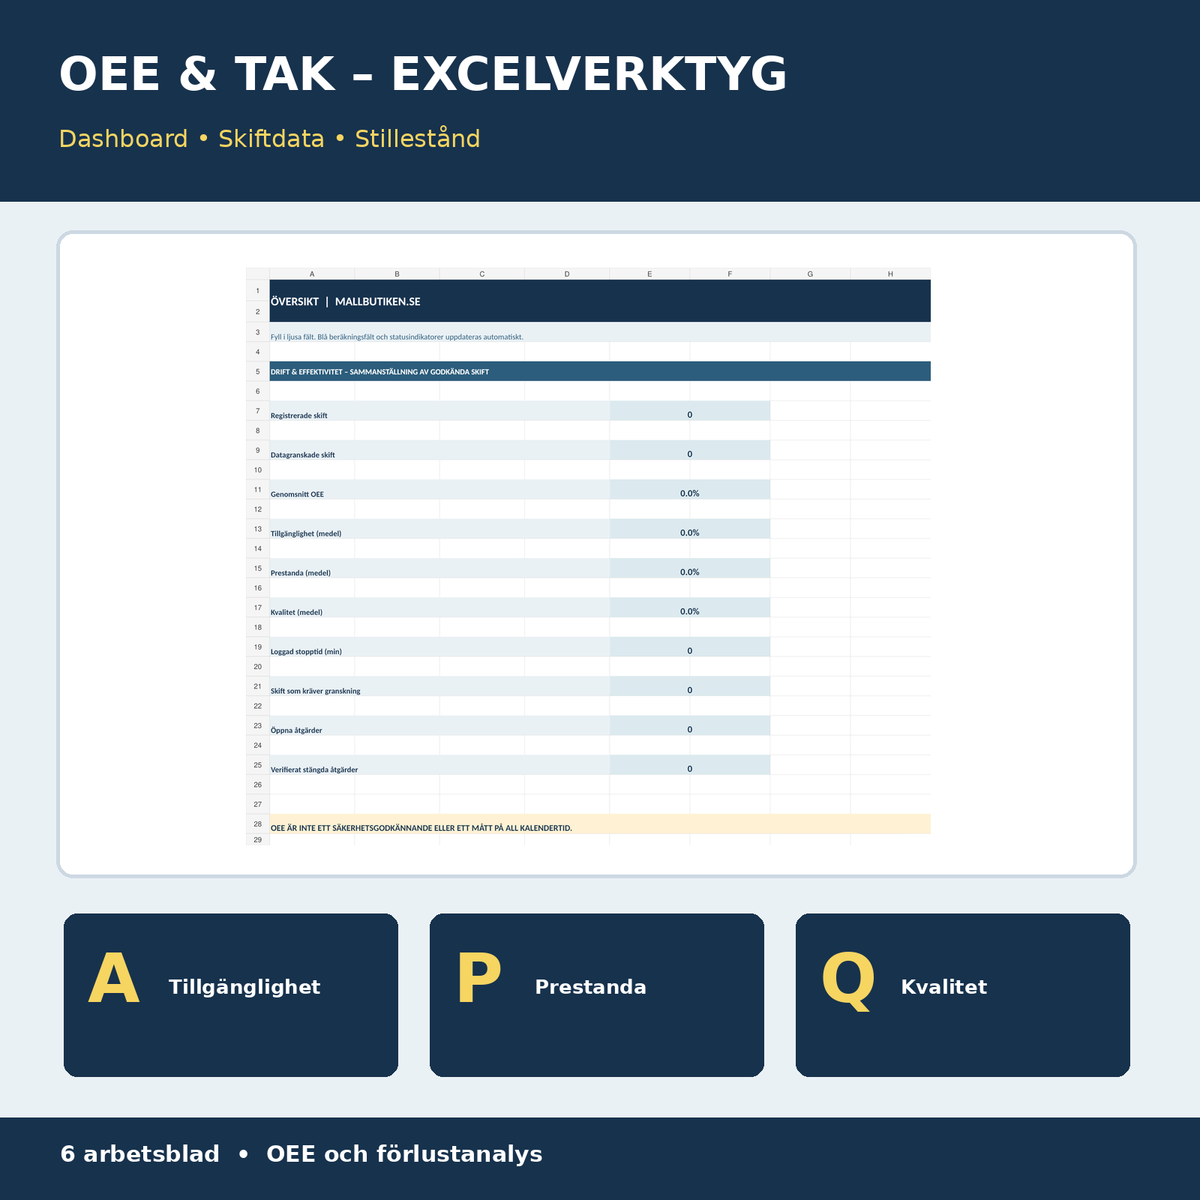
| OEE & TAK w Excelu | Sześć arkuszy: maszyny, dane zmianowe, przestoje, działania, instrukcje i pulpit nawigacyjny z wyliczonymi wskaźnikami KPI. | Excel (XLSX) |
Łącznie dziewięć plików: cztery Word (DOCX), cztery przeszukiwalne pliki PDF (A4) oraz jeden Excel (XLSX), spakowane w plik ZIP. Językiem głównym jest szwedzki, z angielskim wsparciem roboczym.
Dla kogo przeznaczony jest szablon OEE?
Szablon jest szczególnie przydatny dla małych i średnich firm produkcyjnych, warsztatów CNC, zakładów wytwórczych, kierowników produkcji oraz zespołów ds. jakości, które muszą monitorować powtarzające się przestoje, brak zachowania tempa produkcji oraz braki (odpady) w różnych zmianach. Może być używany zarówno przy pierwszym wdrażaniu prostych prac związanych z TAK, jak i jako dodatkowy materiał analityczny w ramach istniejącego monitorowania produkcji.
Jak obliczyć OEE/TAK?
OEE = Dostępność × Wydajność × Jakość. Te trzy czynniki należy obliczać dla tej samej maszyny i okresu:
- Dostępność (A) = (planowany czas produkcji − czas przestoju) / planowany czas produkcji.
- Wydajność (P) = (zweryfikowany czas idealny w sek./szt. × łączna liczba wyprodukowana) / (czas pracy w minutach × 60).
- Jakość (Q) = (łączna liczba wyprodukowana − jednostki wybrakowane) / łączna liczba wyprodukowana.
Przykład obliczeń: Planowany czas produkcji 420 minut, czas przestoju 42 minuty, czas idealny 30 sekund na sztukę, 680 wyprodukowanych sztuk, z czego 20 to braki. Dostępność wynosi 90,0%, wydajność ok. 89,95%, jakość ok. 97,06%, a OEE ok. 78,57%. W programie Excel obliczenia wykonywane są automatycznie po uzupełnieniu wymaganych danych i zatwierdzeniu logu przestojów.
Narzędzie Excel – sześć powiązanych arkuszy
| Arkusz | Funkcja praktyczna |
|---|---|
| Przegląd | Liczba zmian, sprawdzone zmiany, średnie OEE i jego składowe, suma minut przestojów, ostrzeżenia o danych i otwarte działania. |
| Maszyny | 50 wierszy na ID maszyny, nazwę, proces, osobę odpowiedzialną i odniesienie do czasu idealnego. |
| Dane zmianowe | 120 wierszy z planowanym czasem, czasem idealnym, wielkościami, brakami i automatycznym wzorem OEE, plus weryfikacja statusu danych. |
| Przestoje | 180 wierszy na ID przestoju, ID zmiany, maszynę, przyczynę, czas przestoju i podjęte działania. Czas przestoju jest automatycznie sumowany do odpowiedniej zmiany. |
| Działania | 100 zadań poprawczych z kategorią strat, osobą odpowiedzialną, terminem, statusem, kontrolą efektów i odnośnikiem do dowodów. |
| Instrukcje | Definicje, poprawne jednostki czasu, instrukcja krok po kroku, ograniczenia metody i odniesienia do źródeł. |
Excel używa unikalnego ID Zmiany, aby powiązać zmiany z przestojami. Rejestrujesz np. zmianę o ID SK-2026-0001 i to samo ID dla wszystkich przestojów w obrębie tej zmiany. Po sprawdzeniu logu przestojów oznacza się go jako zweryfikowany. Obliczenia uruchamiają się dopiero po wprowadzeniu wiarygodnych danych.
Uwaga: Średnia na pulpicie nawigacyjnym to prosta średnia arytmetyczna ze zmian o zatwierdzonym statusie danych, a nie osobne ważone OEE dla całego zakładu. Zmiana niekompletna nie otrzyma końcowej wartości OEE. Do porównań należy używać spójnej definicji czasu przestoju, czasu idealnego i wyniku zatwierdzonego.
Jak zacząć – krok po kroku
- Ustal metodę: wybierz odpowiednią maszynę, produkt, okres raportowania i spójną definicję planowanego czasu produkcji.
- Zweryfikuj czas idealny: użyj realistycznego i udokumentowanego czasu cyklu w sekundach na jednostkę dla danego procesu.
- Stwórz ID maszyny i zmiany: używaj tego samego oznaczenia we wszystkich rejestrach.
- Wypełnij faktyczne dane zmianowe: minuty, łączną produkcję i braki.
- Rejestruj przestoje: wprowadzaj przyczyny i czas przestoju do oddzielnego logu z odpowiednim ID zmiany.
- Weryfikuj dane: potwierdź log przestojów i sprawdź status danych przed wyciągnięciem wniosków.
- Zidentyfikuj główną przyczynę strat: porównaj dostępność, wydajność i jakość z wcześniejszymi, porównywalnymi okresami.
- Monitoruj ulepszenia: dokumentuj działanie, odpowiedzialność, termin i faktycznie zmierzony efekt.
Typowe pułapki
- Mieszanie minut i sekund w danych o czasie i takcie.
- Wykluczanie czasu przezbrojenia w jednych zmianach przy wliczaniu go w innych.
- Rejestrowanie tego samego przestoju wielokrotnie.
- Liczenie jednostek przerabianych jako zatwierdzone bez udokumentowanej i spójnej definicji.
- Traktowanie wysokiego OEE jako dowodu bezpiecznej pracy, odpowiedniego personelu lub wysokiej rentowności ekonomicznej.
- Oznaczanie ulepszeń jako zweryfikowanych bez nowych danych pomiarowych.
OEE a wymagania prawne lub techniczne
OEE/TAK to metoda monitorowania produkcji – nie jest to ogólny, ustawowo wymagany wskaźnik dla wszystkich firm. Seria ISO 22400 może wspierać terminologię i KPI w produkcji, ale chroniony tekst norm nie jest tutaj zawarty. Kalkulator nie zastępuje oceny ryzyka środowiska pracy, wymogów bezpieczeństwa maszyn, kontroli produktu, certyfikacji ani obowiązków specyficznych dla branży.
Często zadawane pytania
Czym jest OEE i TAK?
Overall Equipment Effectiveness (Efektywność wyposażenia), w szwedzkich zakładach często nazywane TAK, to zbiorczy wskaźnik dostępności, wydajności i jakości w zdefiniowanym czasie produkcji.
Czy kalkulator OEE w Excelu jest lepszy od pełnego systemu MES?
To różne rozwiązania. Ten produkt jest niedrogi i samodzielny, służy do ręcznego śledzenia, ale nie zbiera automatycznie danych z maszyn i nie zawiera monitoringu w czasie rzeczywistym ani zaawansowanego sterowania produkcją.
Co zrobić, jeśli moje OEE jest puste?
Sprawdź, czy ID zmiany, planowany czas, czas idealny, wielkości, braki i log przestojów są kompletne oraz czy log przestojów został oznaczony jako zweryfikowany. Sprawdź również, czy nie oznaczono błędu w wartości czasu cyklu.
Czy zawiera analizę przestojów?
Tak. Oddzielny log może rejestrować wiele przestojów na zmianę i zestawiać czas przestoju w obliczeniach zmiany. Przyczyna i działanie mogą być dokumentowane osobno.
Czy narzędzie można stosować dla różnych maszyn?
Tak. Rejestr maszyn ma miejsce na 50 maszyn, a rejestr zmian na 120 zmian. Przy porównywaniu wyników należy używać dokładnie tych samych definicji pomiarowych.
Czy są pliki w języku angielskim?
Tak, arkusz zmianowy w języku angielskim jest dołączony jako dodatek. Główne dokumenty i instrukcja obsługi są w języku szwedzkim.
Czy pliki PDF to edytowalne formularze?
Dokumenty Word są edytowalne. Pliki PDF są przeszukiwalne i gotowe do druku, ale nie są dostarczane jako interaktywne formularze AcroForm.
Format i dostawa cyfrowa
Cena 79 SEK. Cyfrowy plik ZIP zawierający 4 DOCX, 4 PDF i 1 XLSX. Brak fizycznej wysyłki. Zautomatyzowana dostawa do klienta w Shopify zakłada, że plik ZIP został faktycznie podpięty do wariantu produktu w "Digital Products".
Źródła metody
- OEE.com – Calculate OEE
- OEE.com – Availability, Performance, Quality
- Good Solutions – Vad är OEE och hur beräknas det?
Powiązane dokumenty
Dla planowania zdolności produkcyjnych: Produktionsplanering & Kapacitetskalkyl. Dla planowanej konserwacji maszyn: Maskinregister & Förebyggande Underhåll. Dla ryzyk procesowych: FMEA – Feleffektanalys.
Zastrzeżenie: Jest to ogólne narzędzie dokumentacyjne i obliczeniowe, a nie certyfikat bezpieczeństwa, kontrola miejsca pracy ani gwarancja spełnienia wymagań produkcyjnych, BHP czy jakościowych. Dostosuj metodę pomiaru i użytkowanie do faktycznych warunków panujących w przedsiębiorstwie.