Über die Dokumentvorlage
OEE & TAK – Maschineneffizienz 2026/2027 ist ein praktisches Dokumentenpaket für Produktionsleiter, Fertigungsunternehmen, Maschinenbediener und Qualitätsverantwortliche, die analysieren möchten, wie die geplante Produktionszeit genutzt wird. Sie erhalten einen professionellen OEE-Rechner in Excel mit Schichtregister, Stillstandsprotokoll, Maschinenverzeichnis, Maßnahmenverfolgung und einem übersichtlichen Dashboard. Zudem sind bearbeitbare Word-Vorlagen und druckbare PDFs für Schichtberichte, Messroutinen und Benutzeranweisungen enthalten.
79 SEK, Einmalzahlung. Keine laufenden Gebühren. Das Tool funktioniert offline in kompatibler Software, ist jedoch keine Maschinenanbindung, kein MES-System und kein automatisches Alarm- oder Sicherheitssystem.
Version 1.0 – für 2026/2027. Die Berechnungsprinzipien wurden mit öffentlichen OEE-Leitfäden und der schwedischen Erklärung der TAK-Methode abgeglichen. Die Vorlagen sind allgemeine Arbeitswerkzeuge, keine zertifizierte Messlösung oder Bewertung der Maschinensicherheit. ISO-Standardtexte oder eine behauptete ISO-Zertifizierung sind nicht enthalten.
Das ist im Paket enthalten
| Dokument oder Werkzeug | Inhalt | Format |
|---|---|---|
| OEE/TAK – Messroutine | Definitionen, Abgrenzungen, Verantwortlichkeiten, Messmethode, Kontrollpunkte und Versionsverwaltung. | Word + PDF |
| Schichtprotokoll & Stillstand | Schicht-ID, Zeitdaten, Produktionsmengen, Stillstandsgründe, Berechnungskontrolle und beschlossene Verbesserungen. | Word + PDF |
| Separate Bedienungsanleitung | Schritt-für-Schritt für alle Excel-Blätter, ein realistisches Berechnungsbeispiel, Datenqualität, Fallstricke, Checkliste und Quellen. | Word + PDF |
| OEE – Shift Working Sheet (English) | Ergänzendes englisches Schichtarbeitsblatt für Personal in schwedischen Betrieben – keine vollständige Übersetzung aller Dokumente. | Word + PDF |
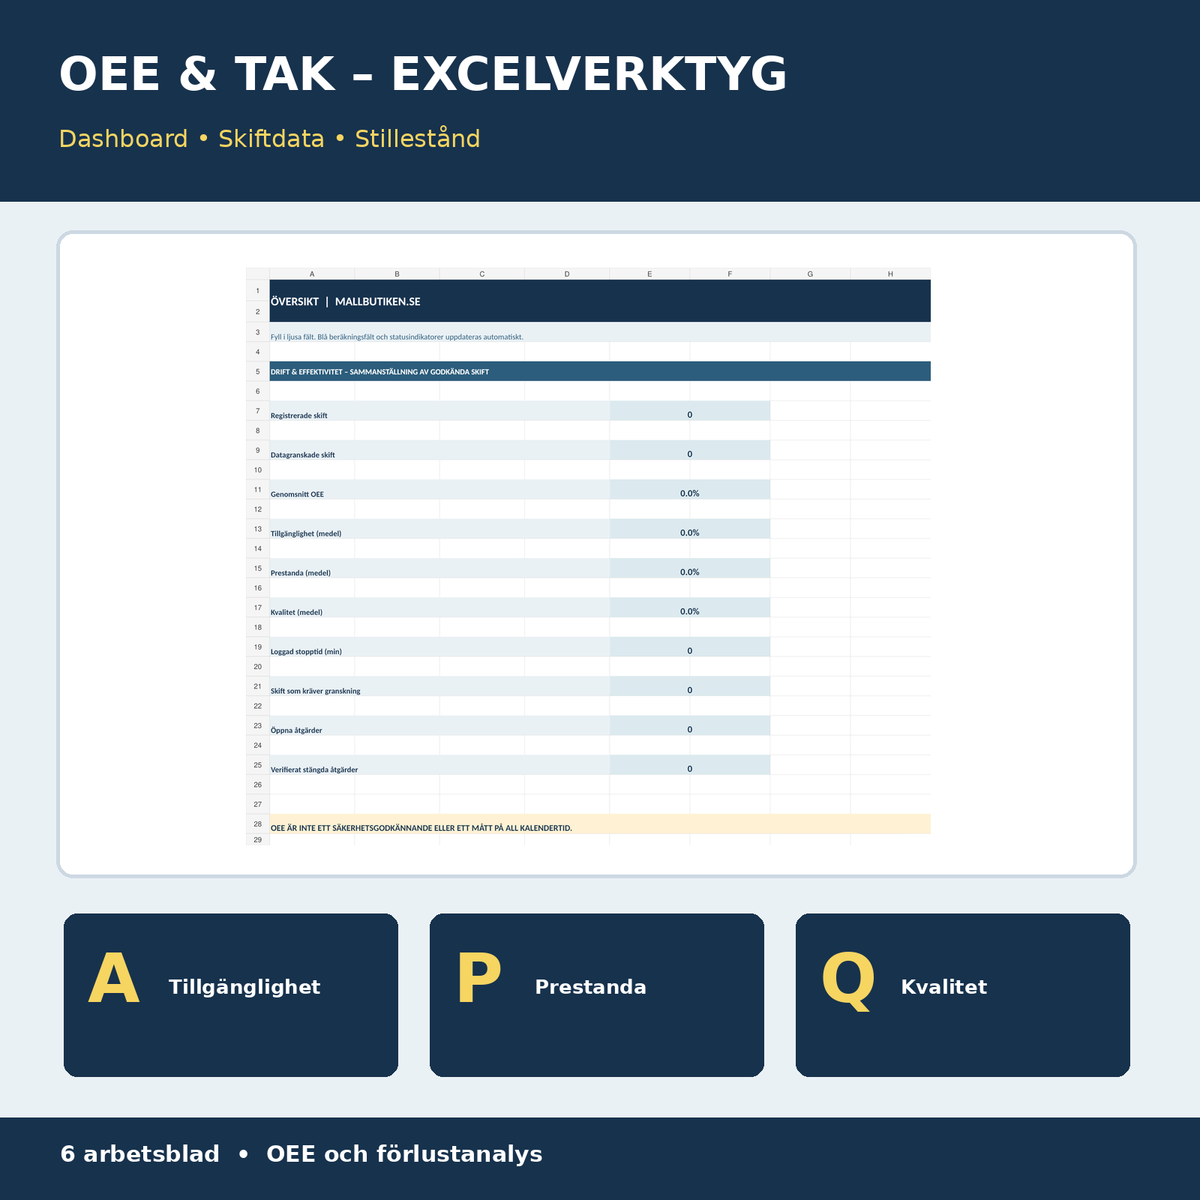
| OEE & TAK in Excel | Sechs Blätter für Maschinen, Schichtdaten, Stillstände, Maßnahmen, Anweisungen und ein Dashboard mit berechneten Kennzahlen. | Excel (XLSX) |
Insgesamt neun Dateien: vier Word (DOCX), vier durchsuchbare A4-PDFs und eine Excel (XLSX), zusammengefasst in einer ZIP-Datei. Schwedisch ist die Hauptsprache, mit englischer Arbeitsunterlage als Ergänzung.
Für wen eignet sich die OEE-Vorlage?
Die Vorlage ist besonders nützlich für kleine und mittelständische Industrieunternehmen, CNC-Werkstätten, Fertigungsbetriebe, Produktionsleiter und Qualitätsteams, die wiederkehrende Stillstände, mangelnde Taktung und Ausschuss über verschiedene Schichten hinweg verfolgen müssen. Sie kann sowohl bei der ersten Einführung einer einfachen TAK-Arbeitsweise als auch als zusätzliche Analysegrundlage bei bestehender Produktionsnachverfolgung verwendet werden.
Wie berechnet man OEE/TAK?
OEE = Verfügbarkeit × Leistungsgrad × Qualitätsrate. Die drei Faktoren sollten für dieselbe Maschine und denselben Zeitraum berechnet werden:
- Verfügbarkeit (A) = (geplante Produktionszeit − Stillstandszeit) / geplante Produktionszeit.
- Leistungsgrad (P) = (verifizierte Sollzeit in Sek./Stk. × insgesamt produzierte Menge) / (Laufzeit in Minuten × 60).
- Qualitätsrate (Q) = (insgesamt produzierte Menge − Ausschuss) / insgesamt produzierte Menge.
Rechenbeispiel: Geplante Produktionszeit 420 Minuten, Stillstand 42 Minuten, Sollzeit 30 Sekunden pro Einheit und 680 produzierte Einheiten, davon 20 Ausschuss. Verfügbarkeit beträgt 90,0 %, Leistung ca. 89,95 %, Qualität ca. 97,06 % und die OEE ca. 78,57 %. In Excel erfolgt die Berechnung automatisch, sobald die notwendigen Daten eingetragen und die Stillstandsverfolgung genehmigt wurde.
Das Excel-Werkzeug – sechs zusammenhängende Arbeitsblätter
| Blatt | Praktische Funktion |
|---|---|
| Übersicht | Anzahl Schichten, geprüfte Schichten, durchschnittliche OEE und ihre Teilfaktoren, summierte Stillstandsminuten, Datenwarnungen und offene Maßnahmen. |
| Maschinen | 50 Zeilen für Maschinen-ID, Name, Prozess, Verantwortlichen und Referenz zur Sollzeit. |
| Schichtdaten | 120 Zeilen mit geplanter Zeit, Sollzeit, Mengen, Ausschuss und automatischer OEE-Formel, plus Überprüfung des Datenstatus. |
| Stillstand | 180 Zeilen für Stopp-ID, Schicht-ID, Maschine, Ursache, Stoppzeit und durchgeführte Maßnahme. Die Stoppzeit wird automatisch auf die passende Schicht summiert. |
| Maßnahmen | 100 Verbesserungsfälle mit Verlustkategorie, Verantwortlichem, Zieldatum, Status, Effektivitätskontrolle und Nachweisreferenz. |
| Anweisungen | Definitionen, korrekte Zeiteinheiten, schrittweise Anwendung, Methodenbegrenzungen und Quellenangaben. |
Excel verwendet eine eindeutige Schicht-ID, um Schichten und Stillstände miteinander zu verknüpfen. Sie registrieren beispielsweise eine Schicht mit der ID SK-2026-0001 und dieselbe ID für alle Stopps innerhalb dieser Schicht. Nachdem Sie das Stillstandsprotokoll geprüft haben, markieren Sie es als geprüft. Die Berechnungen beginnen erst mit ausreichend zuverlässigen Daten.
Hinweis: Der Durchschnitt des Dashboards sind einfache Mittelwerte über Schichten mit genehmigtem Datenstatus, keine separat gewichtete Gesamtzahl für eine ganze Fabrik. Eine unvollständige Schicht erhält keinen endgültigen OEE-Wert. Für Vergleiche müssen Sie eine konsistente Definition von Stillstandszeit, Sollzeit und Gutmenge verwenden.
So legen Sie los – Schritt für Schritt
- Methode festlegen: Wählen Sie die relevante Maschine, das Produkt, den Berichtszeitraum und eine konsistente Definition der geplanten Produktionszeit.
- Sollzeit verifizieren: Verwenden Sie eine realistische und dokumentierte Zykluszeit in Sekunden pro Einheit für den jeweiligen Prozess.
- Maschinen- und Schicht-IDs erstellen: Verwenden Sie dieselben Bezeichnungen in allen Registern.
- Reale Schichtdaten eintragen: Minuten, Gesamtproduktion und Ausschuss.
- Stopps registrieren: Tragen Sie Stillstandsursachen und Stoppzeiten in ein separates Protokoll mit korrekter Schicht-ID ein.
- Daten prüfen: Bestätigen Sie das Stillstandsprotokoll und kontrollieren Sie den Datenstatus, bevor Schlussfolgerungen gezogen werden.
- Hauptverlust identifizieren: Vergleichen Sie Verfügbarkeit, Leistung und Qualität mit früheren, vergleichbaren Zeiträumen.
- Verbesserungen nachverfolgen: Dokumentieren Sie Maßnahme, Verantwortung, Frist und tatsächlich gemessene Wirkung.
Häufige Fallstricke
- Das Mischen von Minuten und Sekunden bei Takt- und Zeitangaben.
- Das Ausschließen von Umrüstzeiten in einigen Schichten, aber deren Einbeziehung in anderen.
- Das mehrmalige Registrieren desselben Stillstands.
- Das Zählen von nachgearbeiteten Einheiten als „gut“ ohne eine dokumentierte und konsistente Definition.
- Die Behandlung einer hohen OEE als Beweis für sicheren Betrieb, ausreichendes Personal oder hohe wirtschaftliche Rentabilität.
- Das Angeben einer Verbesserung als verifiziert ohne neue Messdaten.
OEE und rechtliche oder technische Anforderungen
OEE/TAK ist eine Methode zur Produktionsnachverfolgung – keine allgemein gesetzlich vorgeschriebene Kennzahl für alle Unternehmen. Die ISO-22400-Reihe kann Unterstützung für Terminologie und KPIs in der Produktion bieten, geschützte Standardtexte sind hier jedoch nicht enthalten. Die Kalkulation ersetzt keine Arbeitsrisikobewertung, Maschinensicherheitsanforderungen, Produktkontrollen, Zertifizierungen oder branchenspezifische Verpflichtungen.
Häufig gestellte Fragen (FAQ)
Was sind OEE und TAK?
Overall Equipment Effectiveness (Gesamtanlageneffektivität), in schwedischen Betrieben oft TAK genannt, ist ein kombiniertes Maß für Verfügbarkeit, Leistung und Qualität während einer definierten Produktionszeit.
Ist eine OEE-Kalkulation in Excel besser als ein komplettes MES-System?
Es handelt sich um unterschiedliche Lösungen. Dieses Produkt ist kostengünstig und eigenständig für die manuelle Nachverfolgung, sammelt jedoch nicht automatisch Daten von Maschinen und enthält keine Echtzeitüberwachung oder fortgeschrittene Produktionssteuerung.
Was mache ich, wenn meine OEE leer angezeigt wird?
Überprüfen Sie, ob Schicht-ID, geplante Zeit, Sollzeit, Mengen, Ausschuss und Stillstandsprotokoll vollständig sind und ob das Stillstandsprotokoll als geprüft markiert ist. Prüfen Sie auch, ob ein fehlerhafter Zykluszeitwert markiert wurde.
Ist eine Stillstandsanalyse enthalten?
Ja. Ein separates Protokoll kann mehrere Stopps pro Schicht registrieren und die Stillstandszeit in die Schichtberechnung einbeziehen. Ursache und Maßnahme können separat dokumentiert werden.
Kann das Werkzeug für verschiedene Maschinen verwendet werden?
Ja. Das Maschinenregister bietet Platz für 50 Maschinen und das Schichtregister für 120 Schichten. Beim Vergleich von Ergebnissen sollten exakt dieselben Messdefinitionen verwendet werden.
Gibt es englische Dateien?
Ja, ein englisches Schichtarbeitsblatt ist als Ergänzung für schwedische Betriebe enthalten. Die Hauptdokumente und die Bedienungsanleitung sind auf Schwedisch.
Sind die PDF-Dateien bearbeitbare Formulare?
Die Word-Dokumente sind bearbeitbar. Die PDF-Dateien sind durchsuchbar und druckbar, werden jedoch nicht als interaktive, ausfüllbare AcroForm-Formulare geliefert.
Format und digitale Lieferung
Preis 79 SEK. Digitale ZIP-Datei mit 4 DOCX, 4 PDF und 1 XLSX. Kein physischer Versand. Die automatisierte Kundenlieferung über Shopify setzt voraus, dass die ZIP-Datei tatsächlich mit der Produktvariante unter „Digitale Produkte“ verknüpft wurde.
Methodenquellen
- OEE.com – Calculate OEE
- OEE.com – Availability, Performance, Quality
- Good Solutions – Was ist OEE und wie wird es berechnet?
Verwandte Dokumente
Für die vorausschauende Kapazitätsplanung: Produktionsplanung & Kapazitätskalkulation. Für die geplante Maschinenwartung: Maschinenregister & vorbeugende Wartung. Für vorbeugende Prozessrisiken: FMEA – Fehlermöglichkeits- und Einflussanalyse.
Haftungsausschluss: Dies ist ein allgemeines Dokumentations- und Kalkulationswerkzeug, keine Sicherheitszertifizierung, Standortkontrolle oder Garantie für Produktions-, Arbeitsumgebungs- oder Qualitätsanforderungen. Passen Sie Messmethode und Anwendung an die tatsächlichen Gegebenheiten Ihres Betriebes an.