Sobre la plantilla de documento
OEE & TAK – Eficiencia de máquinas 2026/2027 es un paquete de documentos práctico para jefes de producción, empresas manufactureras, operarios de máquinas y responsables de calidad que deseen analizar cómo se utiliza el tiempo de producción planificado. Obtendrá un cálculo profesional de OEE en Excel con registro de turnos, registro de paradas, registro de máquinas, seguimiento de medidas y un panel de control claro. Además, incluye plantillas de Word editables y archivos PDF imprimibles para informes de turnos, rutinas de medición e instrucciones de uso.
79 SEK, pago único. Sin cuotas recurrentes. La herramienta funciona sin conexión en software compatible, pero no es una conexión de máquina, un sistema MES ni un sistema automático de alarmas y seguridad.
Versión 1.0 – para 2026/2027. Los principios de cálculo han sido verificados frente a guías OEE públicas y la explicación sueca del método TAK. Las plantillas son herramientas de trabajo generales, no una solución de medición certificada ni una evaluación de la seguridad de las máquinas. No se incluyen textos de estándares ISO ni certificaciones ISO supuestas.
Qué incluye el paquete
| Documento o herramienta | Contenido | Formato |
|---|---|---|
| OEE/TAK – rutina de medición | Definiciones, delimitaciones, responsabilidades, método de medición, puntos de control y gestión de versiones. | Word + PDF |
| Protocolo de turnos y paradas | ID de turno, datos de tiempo, cantidades de producción, causas de parada, control de cálculo y mejoras decididas. | Word + PDF |
| Guía de usuario separada | Paso a paso para todas las hojas de Excel, un ejemplo de cálculo realista, calidad de datos, riesgos, lista de verificación y fuentes. | Word + PDF |
| OEE – Shift Working Sheet (English) | Hoja de trabajo de turnos complementaria en inglés para personal en operaciones suecas – no es una traducción completa de todos los documentos. | Word + PDF |
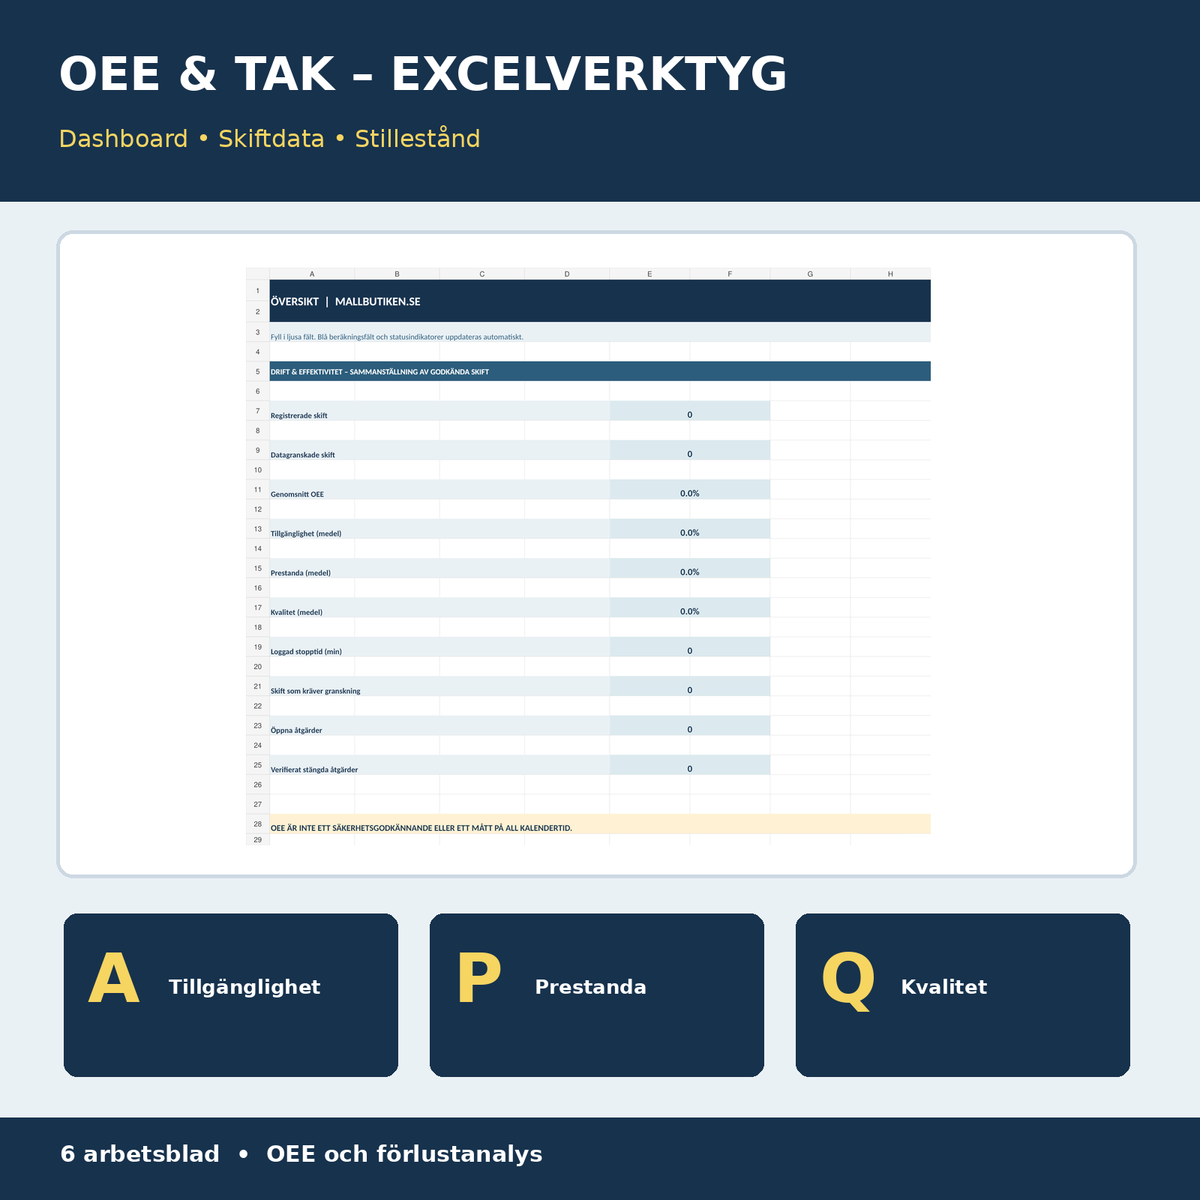
| OEE & TAK en Excel | Seis hojas para máquinas, datos de turnos, paradas, medidas, instrucciones y panel de control con indicadores clave calculados. | Excel (XLSX) |
Total de nueve archivos: cuatro Word (DOCX), cuatro PDF A4 con búsqueda y un Excel (XLSX), reunidos en un archivo ZIP. El sueco es el idioma principal con material de trabajo en inglés como complemento.
¿Para quién es adecuada la plantilla OEE?
La plantilla es especialmente útil para pequeñas y medianas empresas industriales, talleres CNC, operaciones manufactureras, jefes de producción y equipos de calidad que necesitan realizar un seguimiento de las paradas recurrentes, la falta de ritmo y los desechos en diferentes turnos. Se puede utilizar tanto en la implementación inicial de un trabajo TAK más sencillo como en un análisis adicional durante el seguimiento de producción existente.
¿Cómo se calcula el OEE/TAK?
OEE = Disponibilidad × Rendimiento × Calidad. Los tres factores deben calcularse a partir de la misma máquina y período de tiempo:
- Disponibilidad (A) = (tiempo de producción planificado − tiempo de parada) / tiempo de producción planificado.
- Rendimiento (P) = (tiempo ideal verificado en segundos/unidad × cantidad total producida) / (tiempo de funcionamiento en minutos × 60).
- Calidad (Q) = (cantidad total producida − unidades desechadas) / cantidad total producida.
Ejemplo de cálculo: Tiempo de producción planificado 420 minutos, tiempo de parada 42 minutos, tiempo ideal 30 segundos por unidad y 680 unidades producidas, de las cuales 20 son desechadas. La disponibilidad es del 90,0 %, el rendimiento aproximadamente del 89,95 %, la calidad aproximadamente del 97,06 % y el OEE aproximadamente del 78,57 %. En Excel, el cálculo se realiza automáticamente una vez cumplimentados los datos necesarios y aprobada la gestión de paradas.
La herramienta Excel – seis hojas de trabajo interconectadas
| Hoja | Función práctica |
|---|---|
| Resumen | Número de turnos, turnos revisados, OEE promedio y sus subfactores, suma de minutos de parada, advertencias de datos y medidas pendientes. |
| Máquinas | 50 filas para ID de máquina, nombre, proceso, responsable y referencia al tiempo ideal. |
| Datos de turnos | 120 filas con tiempo planificado, tiempo ideal, volúmenes, desechos y fórmula OEE automática, además de control del estado de los datos. |
| Paradas | 180 filas para ID de parada, ID de turno, máquina, causa, tiempo de parada y medida realizada. El tiempo de parada se suma automáticamente al turno correspondiente. |
| Medidas | 100 casos de mejora con categoría de pérdida, responsable, fecha objetivo, estado, control de impacto y referencia de evidencia. |
| Instrucciones | Definiciones, unidades de tiempo correctas, uso paso a paso, limitaciones del método y referencias a fuentes. |
Excel utiliza un ID de turno único para vincular turnos y paradas. Por ejemplo, registra un turno con el ID SK-2026-0001 y el mismo ID para todas las paradas dentro del turno. Una vez verificado el registro de paradas, lo marca como revisado. Los cálculos comienzan solo con datos suficientemente fiables.
Observe: El promedio del panel de control son medias simples sobre turnos con estado de datos aprobado, no un OEE total ponderado separado para toda una fábrica. Un turno incompleto no recibe un valor OEE final. Para comparaciones, debe utilizar una definición coherente de tiempo de parada, tiempo ideal y resultado aprobado.
Cómo empezar – paso a paso
- Establezca el método: elija la máquina, el producto, el período de informe y una definición coherente del tiempo de producción planificado relevantes.
- Verifique el tiempo ideal: utilice un tiempo de ciclo realista y documentado en segundos por unidad para el proceso correcto.
- Cree ID de máquina y de turno: utilice la misma denominación en todos los registros.
- Introduzca los datos reales del turno: minutos, producción total y desechos.
- Registre las paradas: introduzca las causas y el tiempo de parada en un registro separado con el ID de turno correcto.
- Revise los datos: confirme el registro de paradas y compruebe el estado de los datos antes de sacar conclusiones.
- Identifique la pérdida principal: compare la disponibilidad, el rendimiento y la calidad con períodos anteriores comparables.
- Haga seguimiento de las mejoras: documente la medida, el responsable, el plazo y el efecto real medido.
Riesgos comunes
- Mezclar minutos y segundos en los datos de ritmo y tiempo.
- Excluir el tiempo de preparación en algunos turnos pero incluirlo en otros.
- Registrar la misma parada varias veces.
- Contar las unidades reelaboradas como aprobadas sin una definición documentada y coherente.
- Tratar un OEE alto como prueba de operación segura, personal suficiente o alta rentabilidad económica.
- Indicar una mejora como verificada sin nuevos datos de medición.
OEE y requisitos legales o técnicos
OEE/TAK es un método para el seguimiento de la producción – no un indicador clave legal general para todas las empresas suecas. La serie ISO 22400 puede ofrecer apoyo para la terminología y los KPI en la producción, pero no se incluye texto estándar protegido aquí. El cálculo no sustituye la evaluación de riesgos del entorno laboral, los requisitos de seguridad de las máquinas, el control de productos, la certificación ni las obligaciones específicas del sector.
Preguntas frecuentes
¿Qué es OEE y TAK?
Overall Equipment Effectiveness (Efectividad Global de Equipos), a menudo llamado TAK en operaciones suecas, es una medida combinada de disponibilidad, rendimiento y calidad durante el tiempo de producción definido.
¿Es un cálculo OEE en Excel mejor que un sistema MES completo?
Son soluciones diferentes. Este producto es asequible e independiente para el seguimiento manual, pero no recopila datos automáticamente de las máquinas ni contiene supervisión en tiempo real o gestión de producción avanzada.
¿Qué hago si mi OEE aparece vacío?
Compruebe si el ID de turno, el tiempo planificado, el tiempo ideal, los volúmenes, los desechos y el registro de paradas están completos y si el registro de paradas está marcado como revisado. Compruebe también si se ha señalado un valor de tiempo de ciclo incorrecto.
¿Incluye análisis de paradas?
Sí. Un registro separado puede registrar varias paradas por turno y resumir el tiempo de parada en el cálculo del turno. La causa y la medida pueden documentarse por separado.
¿Se puede utilizar la herramienta para diferentes máquinas?
Sí. El registro de máquinas tiene espacio para 50 máquinas y el registro de turnos para 120 turnos. Se deben utilizar exactamente las mismas definiciones de medición al comparar resultados.
¿Existen archivos en inglés?
Sí, se incluye una hoja de trabajo de turnos en inglés como complemento para las operaciones suecas. Los documentos principales y la guía de usuario están en sueco.
¿Son los archivos PDF formularios editables?
Los documentos de Word son editables. Los archivos PDF tienen búsqueda y son imprimibles, pero no se entregan como formularios AcroForm interactivos rellenables.
Formato y entrega digital
Precio 79 SEK. ZIP digital con 4 DOCX, 4 PDF y 1 XLSX. Sin envío físico. La entrega automatizada al cliente en Shopify presupone que el archivo ZIP realmente se ha vinculado a la variante del producto en Digital Products.
Fuentes del método
- OEE.com – Calculate OEE
- OEE.com – Availability, Performance, Quality
- Good Solutions – ¿Qué es OEE y cómo se calcula?
Documentos relacionados
Para la planificación de la capacidad con visión de futuro: Planificación de producción y cálculo de capacidad. Para el mantenimiento planificado de las máquinas: Registro de máquinas y mantenimiento preventivo. Para riesgos de procesos preventivos: FMEA – Análisis modal de fallos y efectos.
Limitación de responsabilidad: Esta es una herramienta de documentación y cálculo general, no una certificación de seguridad, control de instalaciones ni garantía de requisitos de producción, entorno laboral o calidad. Adapte el método de medición y el uso a las condiciones reales de la empresa.