Om dokumentmallen
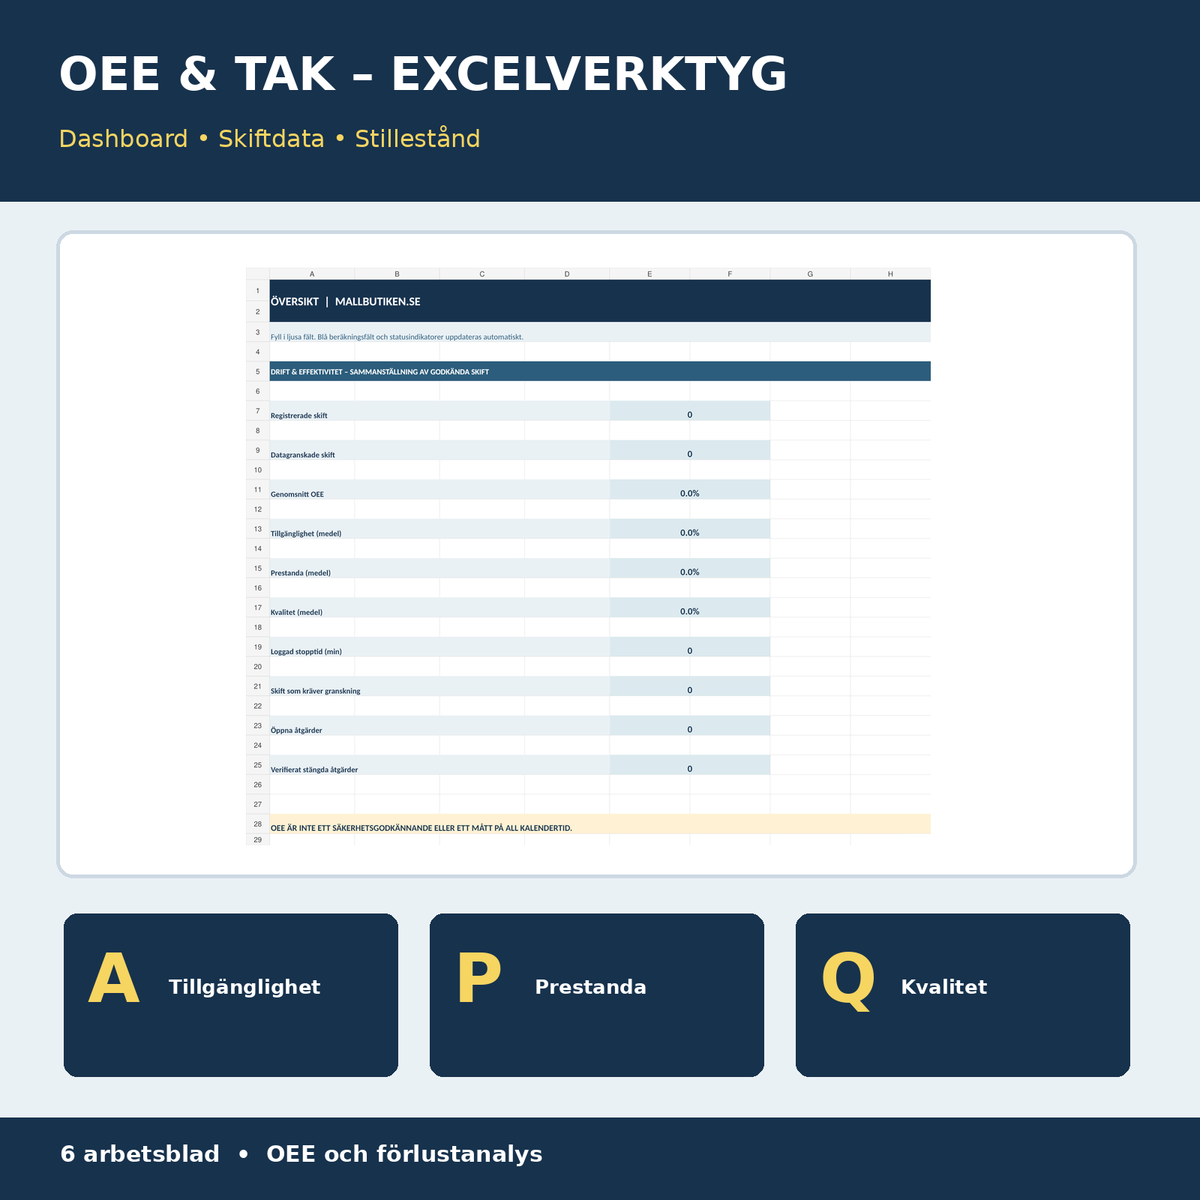
OEE & TAK – Maskineffektivitet 2026/2027 är ett praktiskt dokumentpaket för produktionsledare, tillverkande företag, maskinoperatörer och kvalitetsansvariga som vill analysera hur planerad produktionstid används. Du får en professionell OEE-kalkyl i Excel med skiftregister, stilleståndslogg, maskinregister, åtgärdsuppföljning och en tydlig dashboard. Dessutom ingår redigerbara Wordmallar och utskrivbara PDF:er för skiftrapporter, mätrutiner och användarinstruktioner.
79 kr, engångsköp. Inga löpande avgifter. Verktyget fungerar offline i kompatibel programvara, men är inte en maskinuppkoppling, ett MES-system eller ett automatiskt larm- och säkerhetssystem.
Version 1.0 – för 2026/2027. Beräkningsprinciperna är kontrollerade mot offentliga OEE-guider och svensk förklaring av TAK-metoden. Mallarna är generella arbetsverktyg, inte en certifierad mätlösning eller en bedömning av maskiners säkerhet. ISO-standardtexter eller påstådd ISO-certifiering ingår inte.
Detta ingår i paketet
| Dokument eller verktyg | Innehåll | Format |
|---|---|---|
| OEE/TAK – mätrutin | Definitioner, avgränsningar, ansvar, mätmetod, kontrollpunkter och versionshantering. | Word + PDF |
| Skiftprotokoll & stillestånd | Skift-ID, tidsuppgifter, produktionsmängder, stopporsaker, beräkningskontroll och beslutade förbättringar. | Word + PDF |
| Separat användarguide | Steg-för-steg för alla Excelblad, ett verklighetsnära beräkningsexempel, datakvalitet, fallgropar, kontrollista och källor. | Word + PDF |
| OEE – Shift Working Sheet (English) | Kompletterande engelskt skiftarbetsblad för personal i svensk verksamhet – inte en fullständig översättning av alla dokument. | Word + PDF |
| OEE & TAK i Excel | Sex blad för maskiner, skiftdata, stillestånd, åtgärder, instruktioner och dashboard med beräknade nyckeltal. | Excel (XLSX) |
Totalt nio filer: fyra Word (DOCX), fyra sökbara A4-PDF och en Excel (XLSX), samlade i en ZIP-fil. Svenska är huvudspråk med engelskt arbetsunderlag som komplement.
Vem passar OEE-mallen för?
Mallen är särskilt användbar för mindre och medelstora industriföretag, CNC-verkstäder, tillverkande verksamheter, produktionsledare och kvalitetsteam som behöver följa återkommande stopp, bristande takthållning och kassationer över olika skift. Den kan användas både vid första införandet av ett enklare TAK-arbete och som ett extra analysunderlag vid befintlig produktionsuppföljning.
Hur räknar man OEE/TAK?
OEE = Tillgänglighet × Prestanda × Kvalitet. De tre faktorerna ska beräknas från samma maskin och tidsperiod:
- Tillgänglighet (A) = (planerad produktionstid − stopptid) / planerad produktionstid.
- Prestanda (P) = (verifierad idealtid i sekunder/st × totalt producerat antal) / (drifttid i minuter × 60).
- Kvalitet (Q) = (totalt producerat antal − kasserade enheter) / totalt producerat antal.
Räkneexempel: Planerad produktionstid 420 minuter, stillestånd 42 minuter, idealtid 30 sekunder per enhet och 680 producerade enheter, varav 20 är kasserade. Tillgänglighet blir 90,0 %, prestanda cirka 89,95 %, kvalitet cirka 97,06 % och OEE cirka 78,57 %. I Excel sker beräkningen automatiskt när de nödvändiga uppgifterna har fyllts i och stoppuppföljningen godkänts.
Excelverktyget – sex sammanhängande arbetsblad
| Blad | Praktisk funktion |
|---|---|
| Översikt | Antal skift, granskade skift, genomsnittlig OEE och dess delfaktorer, summerade stoppminuter, datavarningar och öppna åtgärder. |
| Maskiner | 50 rader för maskin-ID, namn, process, ansvarig och referens till idealtid. |
| Skiftdata | 120 rader med planerad tid, idealtid, volymer, kassationer och automatisk OEE-formel, plus kontroll av datastatus. |
| Stillestånd | 180 rader för stopp-ID, skift-ID, maskin, orsak, stopptid och utförd åtgärd. Stopptid summeras automatiskt till matchande skift. |
| Åtgärder | 100 förbättringsärenden med förlustkategori, ansvarig, måldatum, status, effektkontroll och bevisreferens. |
| Instruktioner | Definitioner, korrekta tidsenheter, stegvis användning, metodbegränsningar och källänvisningar. |
Excel använder unikt Skift-ID för att knyta samman skift och stillestånd. Du registrerar exempelvis ett skift med ID SK-2026-0001 och samma ID för samtliga stopp inom skiftet. När du har kontrollerat stopploggen markerar du den som granskad. Beräkningarna startar först med tillräckligt tillförlitliga data.
Observera: Dashboardens genomsnitt är enkla medelvärden över skift med godkänd datastatus, inte en separat viktad total-OEE för en hel fabrik. Ett ofullständigt skift får inget slutligt OEE-värde. För jämförelser måste ni använda en konsekvent definition av stopptid, idealtid och godkänt utfall.
Så kommer du igång – steg för steg
- Fastställ metoden: välj relevant maskin, produkt, rapportperiod och en konsekvent definition av planerad produktionstid.
- Verifiera idealtid: använd en realistisk och dokumenterad cykeltid i sekunder per enhet för rätt process.
- Skapa maskin- och skift-ID: använd samma beteckning i alla register.
- Fyll i verkliga skiftuppgifter: minuter, totalproduktion och kassationer.
- Registrera stopp: för in stopporsaker och stopptid i separat logg med korrekt skift-ID.
- Granska data: bekräfta stopploggen och kontrollera datastatus innan slutsatser dras.
- Identifiera huvudförlust: jämför tillgänglighet, prestanda och kvalitet med tidigare, jämförbara perioder.
- Följ upp förbättringar: dokumentera åtgärd, ansvar, tidsfrist och faktiskt uppmätt effekt.
Vanliga fallgropar
- Att blanda minuter och sekunder i takt- och tidsuppgifterna.
- Att exkludera omställningstid i vissa skift men räkna in den i andra.
- Att registrera samma stillestånd flera gånger.
- Att räkna omarbetade enheter som godkända utan en dokumenterad och konsekvent definition.
- Att behandla hög OEE som bevis för säker drift, tillräcklig personal eller hög ekonomisk lönsamhet.
- Att ange förbättring som verifierad utan nya mätdata.
OEE och rättsliga eller tekniska krav
OEE/TAK är en metod för produktionsuppföljning – inte ett generellt lagstadgat nyckeltal för alla svenska företag. ISO 22400-serien kan ge stöd för terminologi och KPI:er inom produktion, men skyddad standardtext ingår inte här. Kalkylen ersätter inte arbetsmiljöriskbedömning, maskinsäkerhetskrav, produktkontroll, certifiering eller branschspecifika skyldigheter.
Vanliga frågor och svar
Vad är OEE och TAK?
Overall Equipment Effectiveness, ofta kallat TAK i svenska verksamheter, är ett samlat mått på tillgänglighet, prestanda och kvalitet under definierad produktionstid.
Är en OEE-kalkyl i Excel bättre än ett helt MES-system?
Det är olika lösningar. Den här produkten är prisvärd och fristående för manuell uppföljning, men den samlar inte automatiskt in data från maskiner och innehåller inte realtidsövervakning eller avancerad produktionsstyrning.
Vad gör jag om min OEE visas som tom?
Kontrollera om skift-ID, planerad tid, idealtid, volymer, kassationer och stopplogg är kompletta och om stopploggen är markerad som granskad. Granska även om ett felaktigt cykeltidsvärde har flaggats.
Ingår stilleståndsanalys?
Ja. En separat logg kan registrera flera stopp per skift och sammanställa stopptid i skiftberäkningen. Orsak och åtgärd kan dokumenteras separat.
Kan verktyget användas för olika maskiner?
Ja. Maskinregistret har plats för 50 maskiner och skiftregistret för 120 skift. Exakt samma mätdefinitioner bör användas när resultat jämförs.
Finns engelska filer?
Ja, ett engelskt skiftarbetsblad ingår som komplement för svenska verksamheter. Huvuddokumenten och användarguiden är svenska.
Är PDF-filerna redigerbara formulär?
Worddokumenten är redigerbara. PDF-filerna är sökbara och utskrivbara men levereras inte som interaktiva ifyllbara AcroForm-formulär.
Format och digital leverans
Pris 79 kr. Digital ZIP med 4 DOCX, 4 PDF och 1 XLSX. Ingen fysisk frakt. Automatiserad kundleverans i Shopify förutsätter att ZIP-filen verkligen har kopplats till produktvarianten i Digital Products.
Metodkällor
- OEE.com – Calculate OEE
- OEE.com – Availability, Performance, Quality
- Good Solutions – Vad är OEE och hur beräknas det?
Relaterade dokument
För framåtblickande kapacitetsplanering: Produktionsplanering & Kapacitetskalkyl. För maskinernas planerade service: Maskinregister & Förebyggande Underhåll. För förebyggande processrisker: FMEA – Feleffektanalys.
Ansvarsbegränsning: Detta är ett generellt dokumentations- och kalkylverktyg, inte en säkerhetscertifiering, platskontroll eller garanti för produktions-, arbetsmiljö- eller kvalitetskrav. Anpassa mätmetod och användning till verksamhetens faktiska förutsättningar.